Viktiga tekniska punkter för GMT Automotive Molding Tooling
Sep 09, 2026
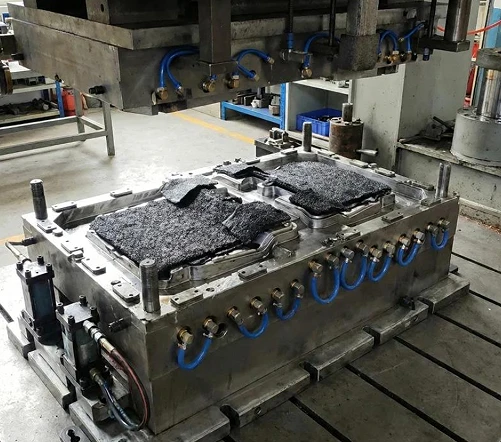
Termoplastiska GMT-glasfibermatta-förstärkta kompositer, med sina enastående fördelar av lättvikt, slagtålighet och återvinningsbarhet, har använts i stor utsträckning i stora strukturella komponenter för nya energifordon, som batterisköldar, underredesskydd och frontmoduler-. Till skillnad från den traditionella värmehärdande SMC-formpressningsprocessen använder GMT-gjutning en processväg som involverar extern förvärmning av plåtmaterialet och formkylning för formning, vilket ställer speciella krav på verktygsstyvhet, temperaturkontrollsystem, skjuvningsstrukturer och automationskompatibilitet. Detta dokument fokuserar på stora GMT-komponenter för fordon och presenterar den strukturella designen av termoplastiska formverktyg, nyckelpunkter för temperaturkontroll, vanliga problem och motsvarande processoptimeringslösningar.
I. Arbetsfixturens övergripande struktur (stora bildelar)
1. Formsättning ramkropp
Material: P20 / 718H härdat stål med HRC30 - 36-hårdhet. Förtjockade ram och ryggförstärkningsribbor för att motstå 10 - 20 MPa högt tryck och förhindra stora-formar från att deformeras på grund av tryck.
Formhålighetens yta är polerad med Ra0.8 - 1.6 μm; dragvinkeln är 3 grader - 5 grader för att förhindra ytrepor under urtagning av stora delar; precisionsstyrstift och styrhylsor + positioneringsstift för att kontrollera stängningsgapet och dämpa blixten.
Klippkant: Sträckbar vertikal klippkantstruktur, direkt klippning inuti formen, minskar den efterföljande trimningsprocessen och kontrollerar blixtens tjocklek.
· Utkastningssystem: Fler-synkron utstötning, förhindrar vridning under utkastning av stora-delar; kan integreras med vakuumutsug för att förbättra ytkvaliteten.
2. Termiskt ledningssystem [Kärnan i GMT-verktyg]
Huvudskillnaden mellan GMT och SMC: SMC-formar värms kontinuerligt; GMT arbetsarmaturer är främst för kylning.
1. Delad kylvattenkrets med högt-flöde med djupt-hål (nödvändigt för stora delar)
För stora stycken över en meter i storlek kan skillnaderna i kylhastigheten i olika väggtjocklekar och ribbans lägen lätt orsaka kvarvarande spänningar och deformationer av vridning; Med hjälp av uppdelad oberoende temperaturkontroll kan nyckelområden göras för att utföra konform kylning, uppnå balanserad värmeavledning och säkerställa dimensionsstabilitet.
1. Lokal tillsatsvärme: Elektriska värmerör kan konfigureras i installationsområdet för den inbäddade delen och tjocka ribborna för att undvika för tidig kylning och materialbrist.
Formens arbetstemperatur: 60 - 90 grad ; Förvärmning utanför plåtmaterialugnen: 170 - 190 grad, strängt förbjudet att överskrida 230 grader, för att förhindra nedbrytning av PP-matrisen.
3. Automatiserat anpassningsgränssnitt
· Reserverat materialhanteringsgränssnitt för de mekaniska hand- och arkpositioneringsgränsblocken;
· Integrerad oljekrets och luftkrets; kompatibel med hydraulisk presstonnage: 1600 - 4000t stor hydraulpress.
II. Viktiga egenskaper hos typiska GMT-komponenter och verktyg för fordon
|
GMT delar |
Nyckelpunkter för design av arbetskläder |
|
Batteriskyddsskydd |
Stor-yta platt platta + täta förstärkningsribbor; zonkylning; formram med hög styvhet; flera utsprång för installation; i-formklippning |
|
Skyddsskylt för bilunderrede |
Högt bildförhållande, tunn vägg; kontrollera skevhet; vakuum avgaser; låg fläns |
|
Front-modulfästet |
Flera inbäddade delar; komplexa konkaviteter och konvexiteter; kontrollerar materialflödet, skyddar fibrerna från överdriven skjuvning |
|
anti-kollisionsstråle |
Strukturella komponenter i tjocka-sektioner; Adekvat tryckhållning; Balanserad kylning för att säkerställa slagprestanda |
III. Viktiga skillnader mellan GMT Tooling och SMC Tooling
|
projekt |
Termoplastiska GMT-verktyg |
Termohärdande SMC-verktyg |
|
Formningsprincip |
Plåtmaterialet förvärms utanför ugnen och formen svalnar och stelnar (fysisk fasförändring) |
Formen värms kontinuerligt upp och hartset genomgår kemisk härdning och tvärbindning-. |
|
temperaturkontrollsystem |
Använder främst zonkylning |
Kontinuerlig uppvärmning (varm olja / elvärme) |
|
formningscykel |
45-90 s |
3-6 min |
|
materialåtervinning |
Komponenterna kan krossas och återanvändas. |
oåtervinningsbar |
|
Risk för misslyckande |
Utmattning i kall och varm cykel, blockering av vattenvägar, slitage på bladkanterna |
Oxidationskorrosion vid hög-temperatur |
IV. Vanliga misslyckanden i storskaliga-GMT-verktyg och åtgärder för att undvika design
Del skevhet, dimensionsavvikelse:Grundorsaken är ojämn kylning; lösningar: delad kyla, formade vattenkanaler, optimering av väggtjockleksskillnad, rimligt utrymme för krympning.
Störning i fiberflöde och otillräcklig lokal styrka:Begränsning av råvaruplacering; Segmenterad kontroll av formens stängningshastighet för att förhindra att fibrer tvättas bort och förskjuts hårt.
Överdriven flygande kant:Förbättra styvheten hos formramen; förbättra positioneringsnoggrannheten för styrpelarna; optimera mellanrummet mellan klippbladen
.Skarp kant slits snabbt ner:Lokal härdande härdning av skäreggen.
Avformningsdeformation:Utför flera synkrona extruderingar och ställ in en lämplig dragvinkel för formen.

V. Komplett GMT-formningsprocessflöde
Skärning av GMT-plåtmaterial → Förvärmning i varmluftsugn vid 170 - 190 grader → Automatisk hand matar snabbt in materialet i arbetsstyckets hålrum → Snabb stängning av hydraulpressen → Hög-tryckshållning (10 - 20 MPa) → Kylning och formning inuti formen → Intern klippning och trimning av nästa del → en synkroniserad klippning och trimning → cykla.