


Insprutningsform för instrumentpanel för fordon
Instrumentbrädan i en bil, som en central komponent i bilens interiör, avgör direkt fordonets estetiska kvalitet, monteringsnoggrannhet och användarupplevelse.
- Snabb leverans
- Kvalitetssäkring
- 24/7 kundservice
produkt introduktion
Instrumentbrädan i en bil, som en central komponent i bilens interiör, avgör direkt fordonets estetiska kvalitet, monteringsnoggrannhet och användarupplevelse. Insprutningsformen för instrumentbrädor för bilar är en viktig del av utrustningen för att uppnå stor-massproduktion av instrumentbrädor med hög-precision. Följande är en systematisk och professionell detaljerad analys som tillhandahålls avJiutai mögelför dig.
Instrumentbrädan i en bil, som en central komponent i bilens interiör, avgör direkt fordonets estetiska kvalitet, monteringsnoggrannhet och användarupplevelse. Insprutningsformen för instrumentbrädor för bilar är en viktig del av utrustningen för att uppnå stor-massproduktion av instrumentbrädor med hög-precision. Följande är en systematisk och professionell detaljerad analys som tillhandahålls avJiutai mögelför dig.
I. Mögelegenskaper
Insprutningsformen för instrumentbrädor för bilar, påverkad av produktens egna egenskaper, uppvisar kärntekniska egenskaper hos"stor-skalig, komplex och hög-precision", specifikt manifesterad enligt följande:
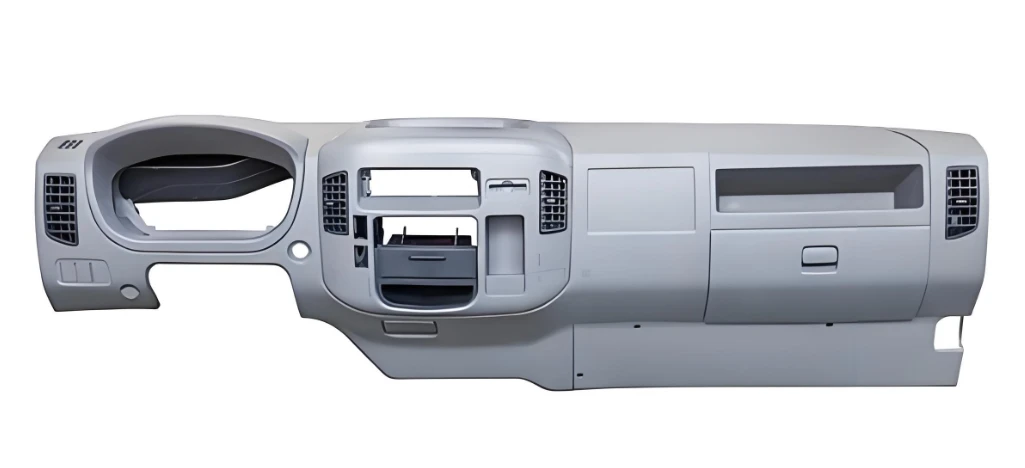
1. De stora-strukturella egenskaperna är framträdande:Instrumentbrädan är en stor invändig plastdel i en bil. De konventionella yttermåtten kan nå över 1300 mm × 500 mm × 450 mm, och motsvarande form är också en stor formsprutning, med stora yttermått och tung totalvikt. Under produktionen måste den matchas med en stor formsprutningsmaskin. Formens övergripande strukturella design måste till fullo uppfylla kraven på styvhet och hållfasthet för storskalig utrustning för att förhindra formdeformation under formningsprocessen.
2. Kavitetsstrukturen är komplex och exakt:Ytan på instrumentbrädan måste integrera flera funktionella strukturer såsom installationspositioner för luftutlopp, kortplatser för displaykort, urtag för knappar och kabelnät genom hål, och det finns många oregelbundna konkava och konvexa sidostrukturer, vilket leder till en lång flödesväg och högt flödesmotstånd hos smältan i kaviteten. Detta ställer extremt höga krav på formningsnoggrannheten, ytfinishen och avgassystemdesignen av kaviteten.
3. Anpassning till strikta krav på utseende:Eftersom instrumentbrädan är en central synlig interiördel i fordonet behöver dess yta ofta bearbetas med texturer som läder och matt finish. Därför måste formhåligheten vara finstrukturerad samtidigt. Samtidigt, för att förhindra skador på ytstrukturen under urtagningen, måste lutningen för urformningen (vanligtvis större än eller lika med 5 grader) kontrolleras strikt för att säkerställa att massproducerade produkter ser konsekventa ut.
4. Krav på hög stabilitetsdrift:I scenarier för industrialiserad massproduktion måste formar tåla hög-öppnings- och stängningspåverkan. Därför ställs stränga krav på indikatorer som styr- och positioneringsnoggrannhet och slitstyrkan hos nyckelkomponenter. Det är nödvändigt att säkerställa långtids-stabil drift av formarna genom åtgärder som att stärka strukturell design och välja slitstarka material-, för att garantera produktionseffektivitet och produktkvalificeringsgrad.
II. Viktiga designpunkter
Formdesignen bör heltäckande överväga de tre kärnmålen att bilda kvalitet, produktionseffektivitet och livslängd. De viktigaste designpunkterna är följande:
1. Utformning av grindsystem
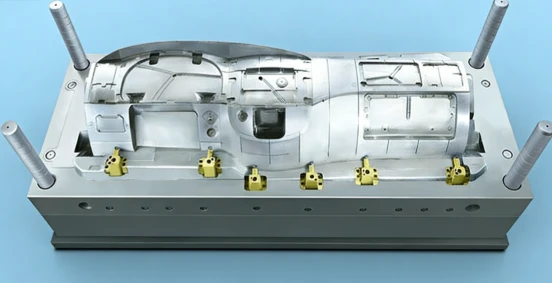
Hot runner gate-systemet bör prioriteras, och den integrerade hot runner-strukturen rekommenderas. Denna struktur har betydande fördelar såsom bekväm installation och demontering, kontrollerbara tillverkningskostnader och ingen risk för läckage av smält material. Vid konstruktion bör instrumentbrädans storlek och specifikationer och smältflödesegenskaperna kombineras för att vetenskapligt ställa in antalet och fördelningen av grindar. Vanligtvis används en flerpunktsinsprutningsmetod för att säkerställa enhetlig fyllning av kaviteten av smältan och effektivt reducera formningsdefekter såsom svetslinjer och krympmärken.
2. Sidokärna-dragande strukturdesign
För sidokonkava-konvexa strukturer på instrumentbrädan (som sidohål, bossar, etc.) bör dragmekanismen för sidokärnan- vara exakt utformad. Vanliga industrilösningar inkluderar kombinationen av lutande skjutreglage och fjädrar, och kombinationen av böjda stift och skjutreglage. Under designprocessen bör kärnans-dragslag och drivkraft beräknas exakt för att säkerställa jämna och stabila-kärndragningsåtgärder, exakt och tillförlitlig ompositionering, och undvika störningar med andra formstrukturer för att säkerställa smidig urtagning av produkten.
3. Design av kylsystem
Ett "rutnät-liknande kors-kylning"-designschema används. Den rörliga formen har vanligtvis 12-15 raka genomgående kylvattenkanaler och kylkretsar för vattenbrunnar, medan den fasta formen har 20-25 kylkretsar. Vattenkanalerna i de rörliga och fasta formarna är anordnade i ett korsmönster för att bilda ett enhetligt kylnätverk som täcker hela området. Denna design säkerställer konsekventa kylningshastigheter i alla delar av instrumentbrädan, vilket effektivt undviker problem som skevhet och inkonsekvent krympning orsakad av ojämn kylning, och förkortar formningscykeln för att förbättra produktionseffektiviteten.
4. Design av guide och positioneringssystem
En kombinerad styr- och positioneringsstruktur av fyrkantiga styrstift och positioneringsstift för skiljeyta används. Fyrkantiga styrstift har fördelarna med hög styrnoggrannhet och stark belastnings-förmåga. I kombination med positioneringsstift för avskiljande yta kan de bilda en dubbel positioneringsgaranti, vilket effektivt undviker problem som förskjutning och felinriktning under formöppning och stängning, vilket säkerställer noggrannheten i hålighetsförslutningen och förbättrar därigenom produktens dimensionella konsistens.
5. Design av ventilationssystem
På grund av den stora volymen av instrumentbrädans hålighet och den långa smältpåfyllningsbanan kommer gas sannolikt att stanna kvar i håligheten under formningsprocessen. Därför bör ventilationsspåren ställas in exakt i de nyckelområden där smältan senast fylldes (såsom hörn och rötterna på revbenen). Bredden på ventilationsspåren bör kontrolleras till 0,02-0,05 mm, och djupet bör inte överstiga 0,1 mm för att säkerställa en jämn utsläpp av gas från kaviteten och undvika att bilda defekter som bubblor, bränning och materialbrist.
III. Formmaterial
Valet av formmaterial bör heltäckande balansera slitstyrka, poleringsprestanda, strukturell styrka och kostnadskontroll. Urvalskriterierna för kärnkomponentmaterial är följande:
1. Hålrum och kärna:Använd helst för-härdade plastformstål med hög hårdhet och goda poleringsegenskaper, såsom 718H, NK80, P20H, etc. Deras hårdhet kan nå HRC30-40. Detta uppfyller inte bara kraven för bearbetning av fina texturer av kaviteten utan har också utmärkt slitstyrka, vilket säkerställer att formens livslängd är större än eller lika med 500 000 formcykler. För avancerade instrumentpanelformar för fordon kan formstål i rostfritt stål med bättre korrosionsbeständighet och poleringsprestanda (som S136H) väljas för att ytterligare förbättra produktens ytkvalitet.
2. Malltyp-delar:Grundläggande mallar som fasta mallar och rörliga mallar bör i första hand använda för-härdade formstål som P20 och 718 för att säkerställa tillräcklig styvhet och styrka, vilket förhindrar strukturell deformation av formarna under frekventa öppnings- och stängningsoperationer; Styrpelare och styrhylsor bör vara gjorda av legerade konstruktionsstål som 20CrMnTi. Efter uppkolnings- och härdningsbehandling kan deras slitstyrka och styrnoggrannhet förbättras avsevärt.
3. Delar av ejektormekanismen:De rörliga delarna som lutande skjutreglage och böjda stift bör vara gjorda av kall-bearbetat stål med hög hållfasthet och slitstyrka, såsom Cr12MoV, SKD11, etc. Efter härdnings- och härdningsbehandling kan deras hårdhet nå HRC55-60, vilket säkerställer långtidsstabilitet och slitstyrka vid utstötningsverkan.
IV. Formningsprocess
Formsprutningsprocessen för instrumentpaneler för fordon är baserad på kärnprinciperna "hög-precisionsparameterkontroll och stabil massproduktion". Den relaterade processinformationen sammanfattas i följande tabell:
|
sorters hantverk |
detaljerad beskrivning |
|
Kärnprocessparameterkontroll |
1. Temperaturparametrar: ① Fattemperatur (för PP-material: 180-220 grader; för ABS-material: 220-260 grader), måste temperaturen för varje sektion justeras exakt i enlighet med råvarornas egenskaper för att säkerställa jämn mjukning av smältan; ② Formtemperatur: 40-80 grader, temperaturen hålls stabil genom ett kylsystem med konstant temperatur för att undvika ojämn krympning av produkten på grund av temperaturfluktuationer; |
|
2. Tryckparametrar: ① Insprutningstryck: 80 - 120 MPa. Den använder ett segmenterat tryckappliceringsläge, med hjälp av en gradienttryckreglering för att minska risken för smältpåverkan på formkaviteten, vilket säkerställer stabil formning; ② Hålltryck: Ställ in på 50 - 70% av insprutningstrycket för att säkerställa tillräcklig sekundär fyllning av formhåligheten och minska produktkrympningsmärken. |
|
|
3. Hastighetsparametrar: Insprutningshastighetsintervallet är 30 - 80 mm/s. En differentierad hastighetskontrollstrategi används - för komplexa strukturella områden (som hål och hörn), en låg-hastighetsfyllning på 30 - 50 mm/s används för att säkerställa fullständig formning; för vanliga områden används en hög-hastighetsfyllning på 50 - 80 mm/s för att förbättra produktionseffektiviteten. |
|
|
4. Tidsparametrar: ① Hålltryckstid: 5 - 15 sekunder, justeras dynamiskt enligt produktens tjocklek för att säkerställa adekvat utkastning; ② Kyltid: 10 - 25 sekunder, med kärnkriteriet att produkten är helt härdad och det inte finns någon deformation efter urformningen. |
|
|
Formningsprocess |
Råmaterialtorkning och förbehandling → Fatvärme och plasticering → Injektionsfyllning av formhåligheten → Hålltryck och indragning för fyllning → Kylning och stelning → Unforming → Sidokärnans utstötningsåtgärd → Produktutkastning → Inspektion av den borttagna delen → Förberedelse för formstängning,{1} för t.ex. besprutning och flockning kan läggas till senare) |
|
Processsvårigheter och lösningar |
1. Lång smältflödesbana är benägen att orsaka svetsmärken: Detta kan förbättras genom att optimera portens position och kvantitet, måttligt öka cylindertemperaturen och noggrant styra insprutningshastigheten, etc. 2. Ytstrukturen är benägen att skadas: Kontrollera strikt avformningshastigheten, optimera utstötningsmekanismens layout, säkerställ enhetlig fördelning av utstötningskraften och undvik lokal spänningskoncentration som orsakar skador på strukturen. |

V. Applikationsscenarier
Insprutningsformar för fordonsinstrumentpaneler används ofta i massproduktionsprocessen av instrumentpaneler för olika passagerarfordon och kommersiella fordon. De täcker alla fordonstyper inklusive bränslefordon och nya energifordon (ren elektriska, hybrid). De specifika applikationsfunktionerna är följande:
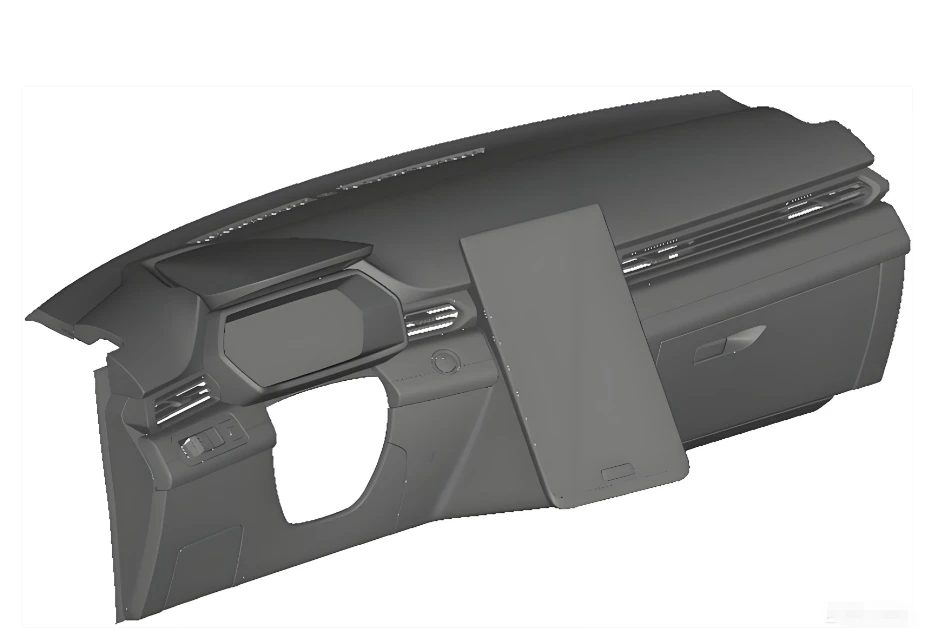
1. Fullständig fordonsmodellkompatibilitet:Baserat på de specifika kraven för olika fordonsmodellers instrumentpanelstrukturer kan skräddarsydda formstrukturer utformas för att anpassas till produktionen av olika typer av fordon som kompakta bilar, stadsjeepar, MPV och tunga-lastbilar. Till exempel, för den stora böjda ytstrukturen på instrumentbrädan i SUV-modeller och de integrerade installationspositionerna för full LCD-skärmar i nya energifordon, kan exakt kompatibilitet uppnås.
2. Funktionsintegrationsanpassning:I linje med trenden med bilintelligens kan formen samtidigt integrera funktionella områden som kortplatsen för omgivande belysning, installationspositionen för trådlös laddningsmodul och sensorfixeringsstrukturen, vilket uppnår "en formbildning, integrerad integration", vilket avsevärt minskar efterföljande monteringsprocesser och förbättrar produktionseffektiviteten och monteringsnoggrannheten.
3. Balansera hög-och låg-krav:För lyxfordon kan formarna uppnå hög-texturformning och sömlösa fogstrukturer, vilket säkerställer produkternas utseende och monteringsnoggrannhet. För mass--marknadsfordon, genom att optimera formstrukturen och förenkla bearbetningsprocedurerna, kan låg-kostnad och hög-volymproduktion uppnås för att möta de stora-marknadskraven.
4. Ansökan om förlängning av branschen:Efter att vissa formar genomgått riktade strukturella justeringar, kan de utökas för användning i bilinteriörkomponenter som mittkonsolen och passagerarsätets förvaringslåda, som strukturellt liknar instrumentbrädan. Detta förbättrar formens mångsidighet och minskar företagets produktionskostnader.
Sammanfattningsvis måste designen och produktionen av formsprutningsformar för fordonsinstrumentpaneler överväga produktstrukturens egenskaper, materialkrav för råvaror, gjutprocessparametrar och marknadsapplikationsscenarier. Genom exakt strukturell design, vetenskapligt materialval och strikt processkontroll kan instrumentpanelen uppnå hög precision och stabil batchproduktion, vilket helt uppfyller de stränga kvalitetsstandarderna och marknadskraven från bilindustrin för interiörkomponenter.
Populära Taggar: sprutform för fordonsinstrumentpanel, Kina sprutform för tillverkare av fordonsinstrumentpaneler, fabrik, hållbar formsprut, formsprutning för tunnväggiga delar, injektionsmögelstorlek, sprutform, formsprutningsbearbetning, formsprutningsmaterial av plast


