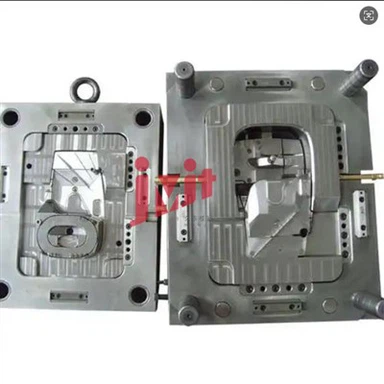
Insprutningsform för instrumentpaneler för fordon
Insprutningsformar för fordonsinstrumentpaneler är precisionsverktyg för att gjuta instrumentpaneler i plast för fordon.
- Snabb leverans
- Kvalitetssäkring
- 24/7 kundservice
produkt introduktion
Insprutningsformar för fordonsinstrumentpaneler är precisionsverktyg för att gjuta instrumentpaneler i plast för fordon. På grund av derasstor storlek, komplex struktur, många böjda ytor, hög integration och strikt utseendekraven, representerar designen och tillverkningen av dessa formar den senaste-tekniska nivån för inredningsformar för bilar.
I.Core Design Points
1. Produktstrukturanalys
Övergripande funktioner:Mestadels stora, plana delar, vanligtvis över 1 meter långa, med komplexa krökta ytor, djupa håligheter, flera steg, tunna väggar (vanligtvis 2–3 mm) och oregelbundna konturer.
Interna funktioner: Tätt utrustad med förstärkande ribbor, spännen, skruvbussar, luftkanalportar, display-/instrumentmonteringssäten, högtalarlister och många underskärningar och smala mellanrum.
Utseendekrav:Hög-blank yta fri från svetslinjer, sänkmärken och ejektorstiftsmärken; vissa kräver textur, matt eller piano-svart finish.
2. Utformning av skiljeyta
Skiljeytor ska placeras vidproduktens maximala tvärsnittskontur-, antar mestadels komplexa böjda avstickningar för att passa produktformen.
Skiljeyta precisionsfel kontrolleras inomMindre än eller lika med 0,02 mmför att förhindra blixt; rimliga överloppsspår och tätningslister ska utformas.
För djupa-hålrum och komplexa underskurna områden ska skiljeytor delas med-kärndragningsmekanismer för att säkerställa smidig urtagning.
3. Kavitetslayout
Huvudinstrumentpanelkroppar använder oftast 1 form, 1 hålighet
(för att säkerställa dimensionsnoggrannhet och formstabilitet).
Små instrumentpanelkomponenter (såsom luftventiler, dekorativa ramar) kan anta symmetriska layouter med 1 form 2 håligheter eller 4 hålrum, med komponentavstånd från 25 till 45 mm.
4. Gatingsystem (kritiskt)
Mainstream-teknik:Ventil-gated hot runner + Sequential Valve Gating (SVG).
Grinddesign: Fler-punktsgrind (vanligtvis 4–8 varma munstycken), med grindar placerade på bakytor som inte ser ut- (ribbor eller utsprång).
Fördelar: Sekventiell grindkontroll eliminerar eller döljer svetslinjer,säkerställer enhetlig fyllning, minskar inre spänningar och förkortar formningscyklerna.
5. Lateral Core-Drag- och deformeringsmekanismer (tekniska utmaningar)
Komplexa underskärningar i flera riktningar kräverkombinerad kärna-dragning:
Frontform: Stora lyftare, lutande kärna-dragande (Lös problemet med framsidan upp och ned).
Bakre form:Hydraulic cylinder-driven intern kärna-dragande + slider + lyftare + ejektorstift(för inre djupa hålrum och fler-riktade spännen).
Dragvinkel: 1,5 grader –2 grader för utseendeytor; Större än eller lika med 3 grader för inre senor/pelare för att förhindra repor.
Utstötningssystem: Kombinerat utstötarstift, utstötarblock och tryckrör med lika hög-höjd för jämn kraft och inga utstötningsmärken.
6. Kylsystem
Vattenkanalavstånd Mindre än eller lika med 15 mm. Adopterakonforma / spirala vattenkanaler + insatszonad kyla; kanalavstånd Mindre än eller lika med 15 mm.
Formens temperatur kontrolleras inom ±3 grader för att minska skevhet, säkerställa dimensionsstabilitet och förkorta kylningstiden.

II. Val av formmaterial
|
Del |
Del |
Hårdhetskrav |
Prestandakrav |
|
Formkärna/hålrum |
S136,718H,Nak80 |
58-60HRC(S136) |
Hög hårdhet, slitstyrka, bra poleringsegenskaper, korrosionsbeständighet |
|
Formbas |
45# Stål, 50# Stål |
28-32HRC |
Hög hållfasthet, anti-deformation |
|
Rutschbanor / Lyftare |
SKD61,SKD11 |
52-56HRC |
Slitstyrka, hög seghet, mjuk rörelse |
|
Inlägg (höga-slitzoner) |
Volframstål, hårdmetall |
Större än eller lika med 60HRC |
Ultra-nötningsbeständig-, lång livslängd |
III. Nyckelpunkter för tillverkning och process
Bearbetningsutrustning: 5-axliga kopplingsbearbetningscentra, precisions-EDM, trådskuren EDM för att säkerställa noggrannhet hos krökta ytor och detaljer.
Ytbehandling: Formkärna polerad till spegelfinish (Ra mindre än eller lika med 0,02μm) eller texturerad/sandblästrad efter behov.
Använd Moldflow för att simulera fyllning, tryckhållning, kylning och skevhet och optimera planen i förväg
Provgjutning och felsökning: Fokusera på hot runner-sekvensering, kärn-dragrörelse och kylningsparametrar för att säkerställa kvalificerat utseende och dimensioner.

Populära Taggar: bilinstrument panel formsprutning, Kina bil instrument panel formsprutning tillverkare, fabrik, certifieringsinjektionsmögel, formsprutan, formsprutning för små delar, formsprutindustri, verktyg för formsprutning, inlastningsform